español
 English
 français
 Deutsch
 italiano
 русский
 português
 العربية
 Nederlands
 한국의
 Romania
 Bulgaria
 Melayu
Introducción: La clave de la producción moderna de cloro-álcali no reside simplemente en la electrificación de la salmuera. Es la combinación controlada de membranas selectivas de iones, reacciones electroquímicas y salmuera de alta pureza lo que permite producir cloro, hidrógeno e hidróxido de sodio de forma fiable dentro de un mismo sistema electrolítico. Comprender el funcionamiento de un electrolizador ayuda a los compradores a evaluar la viabilidad del sistema propuesto y permite a los equipos operativos detectar con mayor rapidez el aumento del consumo energético, la disminución de la pureza del hidróxido de sodio o la reducción de la vida útil de las membranas.
La salmuera saturada purificada entra en el compartimento del ánodo. Bajo corriente continua, los iones cloruro pierden electrones en el ánodo para formar gas cloro. Al mismo tiempo, los iones sodio de la salmuera pasan a través de una membrana de intercambio catiónico selectiva hacia el compartimento del cátodo. Normalmente, se alimenta agua desionizada al lado del cátodo; después de ganar electrones en el cátodo, forma iones hidrógeno e hidróxido. Los iones sodio se combinan con los iones hidróxido para formar una solución de hidróxido de sodio. En resumen, el cloro se produce en el ánodo, mientras que el hidrógeno y la sosa cáustica se producen en el cátodo. Membrana de intercambio iónico cloroalcalino La capa intermedia es responsable de "permitir el paso únicamente de los iones apropiados". Este transporte selectivo evita que el cloro entre en contacto directo con la sosa cáustica en los procesos modernos de celdas de membrana, lo que reduce las reacciones secundarias y mejora la pureza del producto.
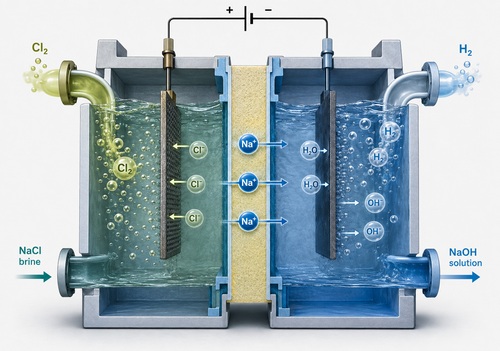
Una membrana de intercambio iónico de cloro-álcali de alto rendimiento está diseñada para el transporte selectivo de cationes: permite que el Na+ migre del ánodo al cátodo, suprimiendo la migración inversa innecesaria de moléculas de Cl−, OH− y agua. Cuando la selectividad de la membrana disminuye, la eficiencia de corriente puede caer, el contenido de sal en la sosa cáustica puede aumentar y el consumo de energía por unidad de producto puede incrementarse. En plantas reales, el estado de la membrana también se ve afectado por impurezas como Ca2+, Mg2+ y Fe en la salmuera. Estas impurezas pueden causar ensuciamiento, deposición localizada o mayor resistencia eléctrica. Por lo tanto, la purificación de la salmuera no es un paso secundario; es la base para el funcionamiento estable de la celda de membrana. La dureza, los sólidos en suspensión y los metales traza deben controlarse para que la salmuera que ingresa al electrolizador se mantenga estable a lo largo del tiempo, extendiendo la vida útil de las membranas y los electrodos.
Un electrolizador no se vuelve más productivo ni más económico simplemente porque se aumenta la corriente. Si la densidad de corriente es demasiado alta mientras que el caudal, la temperatura o el estado de la membrana no pueden seguir el ritmo, el voltaje de la celda puede aumentar y puede producirse un calentamiento localizado. Los niveles de líquido y la presión entre los compartimentos del ánodo y el cátodo también deben mantenerse controlados; de lo contrario, puede aumentar la permeación a través de la membrana y la contaminación cruzada del producto. La sosa cáustica que sale del compartimento del cátodo generalmente requiere una mayor concentración para cumplir con los requisitos de concentración posteriores. Para los clientes que adquieren Productos del proceso de producción de cloro-álcaliLa evaluación de un sistema debe ir más allá de la capacidad nominal. También debe considerar el consumo específico de energía, la capacidad de pretratamiento de la salmuera, la configuración del área de la membrana, el método de circulación, los enclavamientos de los instrumentos y los datos de operación continua a largo plazo.
El ánodo opera en un entorno con alto contenido de cloro durante largos períodos, mientras que el cátodo se enfrenta a condiciones altamente alcalinas que generan hidrógeno. Por lo tanto, los materiales, recubrimientos, sellos y estructuras de fijación del equipo deben seleccionarse para garantizar la resistencia a la corrosión y la estabilidad a largo plazo. Si el voltaje de la celda aumenta de forma anormal, la variación de voltaje entre celdas se incrementa, el cloruro en el producto aumenta, la presión diferencial se vuelve anormal o la separación gas-líquido se deteriora, el equipo debe determinar rápidamente si la causa es la obstrucción de la membrana, una menor actividad del electrodo, problemas con la calidad de la salmuera o el bloqueo de los sellos y los canales de flujo. Profesional Mantenimiento de equipos de cloro-álcali No debería limitarse a "reemplazar piezas". Debería combinar datos de voltaje de celda individual, flujo, temperatura, presión diferencial y análisis del producto para un diagnóstico sistemático, de modo que se puedan identificar fallas incipientes antes de la parada.
Rubri, una marca de Hefei Sinopower Technologies Co., Ltd., se especializa en la integración completa de soluciones para la producción de cloro-álcali, incluyendo pretratamiento de salmuera, electrolizadores, membranas de intercambio iónico y configuración de electrodos, así como tratamiento de gases, tratamiento con sosa cáustica y soporte de mantenimiento. Las empresas que construyen, amplían o modernizan plantas de cloro-álcali pueden obtener más información sobre las soluciones Rubri en hfsinopower.com. En particular, cuando los sistemas existentes presentan un alto consumo energético, reemplazo frecuente de membranas, repuestos incompatibles o ciclos de mantenimiento excesivamente largos, suele ser más económico comenzar con el análisis de datos del proceso y el estado de la celda antes de decidir si optimizar la operación, renovar membranas y electrodos, o realizar una modernización estructural, en lugar de simplemente reemplazar el sistema completo.
Las causas comunes incluyen la obstrucción o el envejecimiento de la membrana, la disminución de la actividad del recubrimiento de los electrodos, el control inestable de las impurezas de la salmuera, la incrustación en los canales de flujo y las temperaturas de operación fuera del rango de diseño. Primero, compare los cambios en el voltaje de cada celda y la presión diferencial, y luego combine el análisis de la salmuera, el contenido de sal en la sosa cáustica y el aspecto de la membrana para determinar la causa. Esto evita reemplazar una membrana sin tener en cuenta los problemas de calidad del agua aguas arriba.
No existe un intervalo fijo adecuado para todas las plantas. La vida útil de la membrana está directamente relacionada con la pureza de la salmuera, la densidad de corriente, la temperatura, el control de la presión diferencial, la frecuencia de arranque y parada, y la calidad de la instalación. Una mejor práctica consiste en definir los criterios de vida útil de la membrana a partir de las tendencias en la eficiencia de corriente, el voltaje de la celda, la calidad de la sosa cáustica y las fugas transversales a la membrana, en lugar de reemplazar las membranas únicamente en función del tiempo de funcionamiento.
El paso que con mayor frecuencia se pasa por alto es la revisión de datos. Si el mantenimiento solo reemplaza sellos, membranas o electrodos sin analizar el voltaje de la celda, el flujo, la temperatura, la presión diferencial y los indicadores del producto antes de la falla, es probable que el mismo problema se repita. El mantenimiento también debe verificar la purificación de la salmuera, los sistemas de circulación, la calibración de los instrumentos y la lógica de enclavamiento.
Entre los aspectos clave se incluyen la capacidad de pretratamiento de la salmuera, las marcas y la intercambiabilidad de las membranas y los electrodos, la estructura de la celda, la densidad de corriente de diseño, el consumo energético específico previsto, el rango de temperatura de funcionamiento, la lógica de control automático, el plazo de entrega de las piezas de repuesto y la capacidad de mantenimiento posventa. Para proyectos en el extranjero, también se deben confirmar con antelación las condiciones de suministro eléctrico local, las normas de los materiales, el transporte y el apoyo para la instalación, a fin de reducir los riesgos de puesta en marcha y adaptación.


 IPv6 RED SOPORTADA